Yongjian Machinery阅读约 3 分钟
为什么两台相同的制管机组,产量却相差悬殊
同样的设备、同样的模具、同样的原料 —— 一家工厂的合格管材产量却比另一家高出 40%。差距究竟出在哪里。
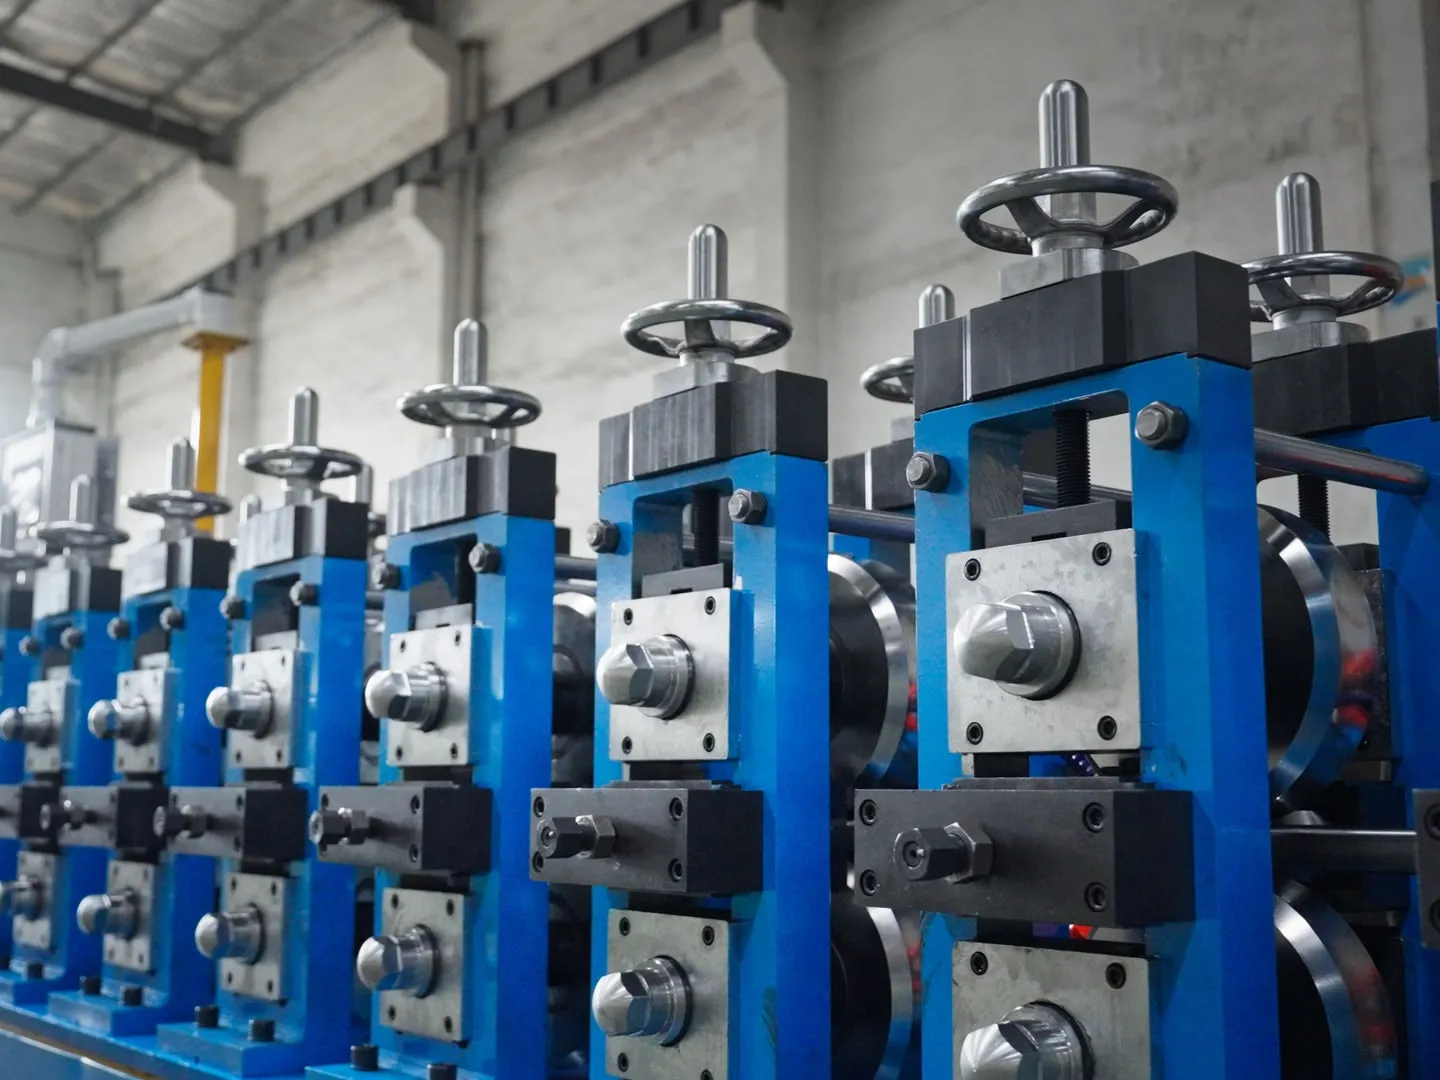
已经投资不锈钢制管生产的买家,反复向我们问起同一类问题: 我们买的设备和模具与竞争对手完全一样,为什么他们的产量更高、废品率更低?
原因很少在机器本身。二十五年来的机组调试经验告诉我们,这个差距几乎总是来自以下五个方面。
一、调机的规范程度
按规格正确调好、并把参数记录下来、下次生产同一规格时直接调用的机组, 产量更高、废品更少 —— 相比每次换规格都由操作工凭记忆重新摸索的机组。
管理得好的工厂会把调机参数写下来:机架位置、焊接功率、生产线速度、锯切时序。 控制系统带配方存储功能的机组,这一过程自动完成;没有该功能的机组, 一个笔记本几乎同样有效。唯一不管用的做法,是依赖“干得最久的那位操作工”。
这里隐藏的代价是:没有记录在案的调机经验,会随着那位操作工的离职一起走出厂门。
二、模具状态
磨损的轧辊不会让机组停机。它只会让产出的管材略微超差,于是操作工靠降速来补偿。 产量逐步下滑,却没人把它和模具联系起来 —— 因为机器从未真正出过故障。
轧辊模具应当按状态、依照一个标准来更换,而不是等到明显做出废品时才换。 产量数据最好的那些工厂,都会按计划检查轧辊,并为产量最大的几种规格常备一套替换辊。
三、带钢质量
带钢宽度、厚度或边部状态的波动,会直接转化为焊接与尺寸问题。 一批边部状态不稳定的廉价带钢,其造成的废品与停机损失,会超过采购时省下的差价。
这是行业里最常见的“省错了钱”。如果您的废品率发生变化而工艺并无改动, 请先查带钢,再查机器。
四、对焊接参数的把握
对焊接参数没有把握的操作工,会低于机组能力运行,因为留有余量让人感觉更安全。 这部分余量就是纯粹损失掉的产量,而且数额可能相当可观 —— 我们见过有产线长期只跑到额定速度的 60%,原因仅仅是操作工曾被一道坏焊缝“教训”过一次。
解决这个问题靠的是培训,不是硬件。操作工需要理解焊接参数的作用、 如何辨别合格焊缝、以及如何纠正不合格焊缝 —— 这样他们才能按机组真实的能力生产,而不是按凭感觉留出的安全余量。
五、换规格时间
对于多规格、小批量生产的工厂,真正制约月产量的是换规格时间,而不是生产线速度。
请算一算:您的机组每月有多少小时花在换规格上,又有多少小时在实际生产。 如果换规格占比可观,那么在这一环节上的改进,价值远高于换一台更快的机组 —— 快换辊盒、模具预先准备到位、调机参数记录在案,以及在排产时把相近规格归在一起的管理纪律。
这对采购决策意味着什么
上述五项中有四项与您买哪台机器毫无关系。它们属于工艺与培训层面的问题。
这正是我们的调试工程师会一直留在现场、直到产线在您的操作工手中稳定生产出 合格管材才撤离的原因,而不是机器一通电就走人。 工艺知识的移交,才是决定您最终站在这场对比中哪一侧的关键。
- 生产
- 效率
- 运营管理