Yongjian Machinery4 min de lectura
Por qué el tubo inoxidable soldado se corroe a lo largo de la costura, y qué hace el recocido al respecto
La soldadura destruye localmente la resistencia a la corrosión del acero inoxidable. La metalurgia, y por qué el recocido en línea no es opcional para fluidos.
Una queja recurrente entre los compradores que se inician en el tubo inoxidable soldado: el tubo se corroe en servicio, y lo hace siguiendo una línea a lo largo de toda su longitud. El cuerpo del tubo está bien. La costura no.
No es un defecto de soldadura. Es metalurgia previsible, y tiene una solución conocida.
Qué le hace la soldadura al acero inoxidable
El acero inoxidable resiste la corrosión porque el cromo está disuelto en la matriz del acero, donde forma en la superficie una capa pasiva de óxido capaz de regenerarse sola. La palabra clave es disuelto: el cromo tiene que estar en solución para hacer esto.
Al soldar, la zona a ambos lados de la costura atraviesa aproximadamente el intervalo de 450 a 850 °C. En ese intervalo el cromo se combina con el carbono y precipita en forma de carburos de cromo en los límites de grano. Los carburos en sí no son el problema. El problema es que, al formarse, extraen cromo del material circundante y dejan una banda empobrecida en cromo a lo largo de cada límite de grano.
Esa banda empobrecida ya no tiene cromo suficiente para pasivarse. El resultado es un tubo resistente a la corrosión en todas partes salvo en dos franjas estrechas a ambos lados de la soldadura.
Esto se denomina sensibilización, y en servicio se manifiesta como corrosión intergranular: un ataque que sigue los límites de grano en lugar de consumir la superficie de manera uniforme. Es especialmente agresiva en ambientes con cloruros, lo que incluye la mayoría de las aplicaciones de procesado de alimentos, tratamiento de aguas y uso marino.
Qué hace el recocido de solubilización
El recocido de solubilización lleva el material de nuevo por encima de unos 1050 °C. A esa temperatura los carburos de cromo se redisuelven y el cromo vuelve a la solución.
Lo crítico es lo que ocurre a continuación. El material debe enfriarse rápidamente a través del intervalo de sensibilización, para que los carburos no vuelvan a formarse durante el descenso. Calentarlo y enfriarlo despacio no sirve de nada.
Bien ejecutado, el resultado es una resistencia a la corrosión uniforme entre la zona de soldadura y el material base, además de la recuperación de la ductilidad, lo que importa si el tubo se va a curvar o conformar posteriormente.
Por qué en línea y no por lotes
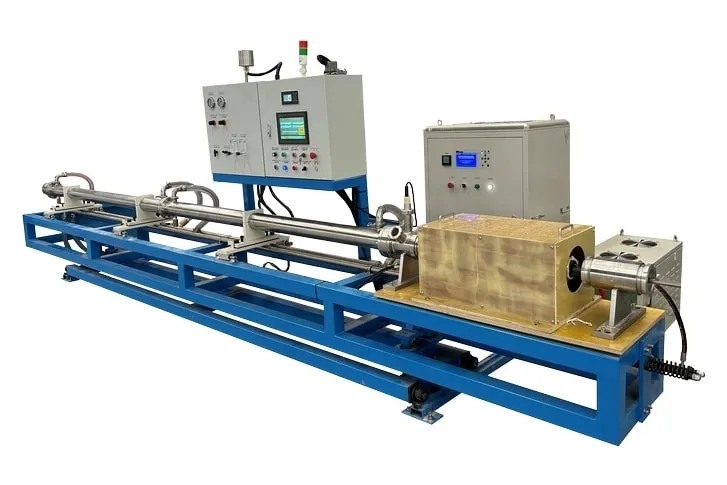
El recocido de solubilización puede hacerse por lotes en un horno después de la producción. El recocido en línea, en el que el tubo pasa por una bobina de inducción inmediatamente después de soldarse como una estación más de la línea, tiene tres ventajas prácticas:
- Sin una segunda manipulación. El recocido por lotes implica llevar el tubo acabado al horno, procesarlo y traerlo de vuelta. Eso es mano de obra, superficie de planta y riesgo de daños.
- Aporte térmico controlado y repetible. Con control de pirómetro en lazo cerrado, cada metro de tubo recibe el mismo ciclo térmico. La carga de un horno por lotes es mucho menos uniforme.
- Menor consumo energético por tonelada. Se calienta un tubo en movimiento a través de una bobina, no un horno entero y su carga desde frío.
El recocido brillante y por qué elimina la línea de decapado
Calentar el inoxidable al aire genera cascarilla, que después hay que eliminar mediante decapado ácido. Realizar el recocido bajo una atmósfera protectora de hidrógeno y nitrógeno evita que la cascarilla llegue a formarse. El tubo sale brillante.
Para la mayoría de los compradores el acabado no es la ventaja principal. La ventaja principal es no tener que operar una línea de decapado ácido: la química, la manipulación, las medidas de seguridad y la gestión del ácido agotado. En un número creciente de países, sólo la tramitación del permiso de vertido ya es una carga operativa seria.
Cuándo lo necesita y cuándo no
Necesita recocido de solubilización si:
- El tubo conduce fluidos, especialmente productos alimentarios, bebidas, farmacéuticos o químicos
- El ambiente de servicio contiene cloruros
- El tubo se va a curvar o conformar después de producirlo
- Su cliente lo exige, o exige un ensayo de corrosión que el tubo debe superar
Probablemente no lo necesite si el tubo es puramente decorativo o estructural, se mantiene seco y no se conforma después de fabricarlo. El tubo de mobiliario y el de barandilla no suelen justificarlo.
El error es darlo por supuesto como una mejora de gama alta. Para conducción de fluidos no es opcional: es lo que hace que el tubo sea apto para esa aplicación.
- Metalurgia
- Recocido
- Calidad