Yongjian Machinery阅读约 3 分钟
焊接不锈钢管为何沿焊缝腐蚀 —— 固溶退火解决的正是这个问题
焊接会局部破坏不锈钢的耐蚀性。本文讲清其中的金属学原理,以及为什么对流体用管而言,在线固溶退火并不是可选的加配项。
刚接触焊接不锈钢管的买家,常反复提到同一个问题:管子在使用中发生腐蚀, 而且腐蚀沿着管子长度方向呈一条线。管体完好,唯独焊缝不行。
这不是焊接缺陷。它是可以预料的金属学现象,并且有成熟的解决办法。
焊接对不锈钢做了什么
不锈钢之所以耐腐蚀,是因为铬溶解在钢的基体中,在表面形成一层可自我修复的钝化膜。 关键词是溶解 —— 铬必须处于固溶状态,才能起到这个作用。
焊接时,焊缝两侧的区域会经历大约 450–850 °C 的温度区间。在这一区间内, 铬与碳结合,以碳化铬的形式在晶界析出。碳化物本身不是问题, 问题在于:它的形成会把周围材料中的铬抽走,于是沿每条晶界留下一条贫铬带。
这条贫铬带的含铬量已不足以形成钝化膜。结果就是:一根除了焊缝两侧两条窄带之外, 处处都耐腐蚀的管子。
这种现象称为敏化,在使用中表现为晶间腐蚀 —— 腐蚀沿晶界推进, 而不是均匀地侵蚀表面。它在含氯离子的环境中尤其剧烈, 而食品加工、水处理和海洋工程多数属于这类环境。
固溶退火做了什么
固溶退火把材料重新加热到约 1050 °C 以上。在该温度下,碳化铬重新溶解, 铬回到固溶状态。
关键在于接下来这一步。材料必须快速冷却、迅速穿过敏化温度区间, 使碳化物不会在降温途中重新析出。加热之后慢慢冷下来,等于什么都没做。
工艺到位的结果是:焊接区与母材的耐蚀性趋于一致,同时塑性得到恢复 —— 如果管子在后续工序中还要弯曲或成型,这一点就很重要。
为什么要在线做,而不是离线分批做
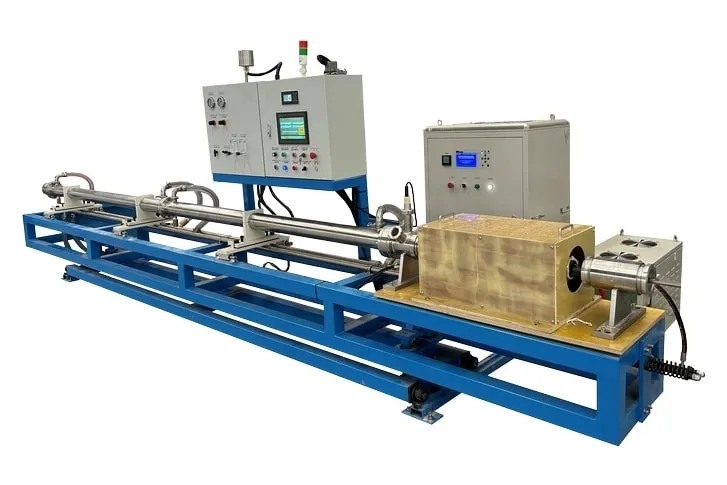
固溶退火也可以在生产后用炉子分批处理。而在线退火 —— 管子焊后立即穿过感应线圈, 作为机组的一个工位 —— 有三个实际的好处:
- 省掉一道转运工序。 分批退火意味着把成品管搬到炉子、处理完再搬回来。 这是人工、场地,也是磕碰风险。
- 热输入可控、可复现。 配合测温仪闭环控制,每一米管子经历的热循环都一样。 炉内分批装料的均匀性要差得多。
- 单位吨耗能更低。 您加热的是穿过线圈的运动中的管子,而不是把一座炉子 连同炉内装料从冷态一起烧上去。
光亮退火,以及它为什么能省掉酸洗线
不锈钢在空气中加热会生成氧化皮,而氧化皮又必须用酸洗去除。 把退火放在氢氮保护气氛下进行,可以让氧化皮根本不生成。管子出来就是光亮的。
对多数买家来说,表面光亮并不是主要收益。主要收益是不必再运行一条酸洗线 —— 药剂、操作、安全设施,以及废酸的处置。在越来越多的国家和地区, 仅废酸处置的许可手续本身就是一项不轻的运营负担。
什么情况需要,什么情况不需要
以下情形需要固溶退火:
- 管子用于输送流体,尤其是食品、饮料、医药或化工介质
- 使用环境中含有氯离子
- 管子在生产后还要弯曲或成型
- 客户明确要求,或规定了管子必须通过的腐蚀试验
如果管子纯属装饰或结构用途、保持干燥、且制成后不再成型,那么大概不需要。 家具管和栏杆管通常不值得为此投入。
常见的误解是把它当成一项高端加配。对流体用管而言它不是可选项 —— 正是它让管子真正适用于该用途。
- 金属材料
- 退火
- 质量